
|
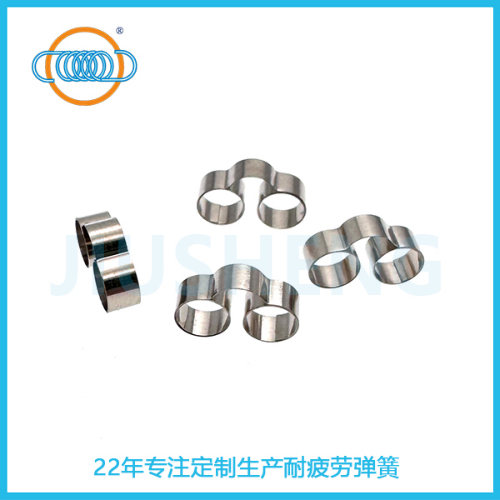
车床加工薄壁车床件时,玖胜五金弹簧供应厂商高度重视工件变形问题,建议大家可以通过以下措施多处防控:
对于车床件而言,弹簧生产厂家在装夹环节需采用开缝套筒、扇形软爪等工装,让车床件在装夹时受力均匀,避免因径向夹紧力集中导致车床件变形;同时,可建议搭配跟刀架、中心架等辅助支撑,增强车床件刚性,这是防止车床件变形的关键第一步。 在刀具与参数选择上,弹簧供应厂商需为车床件加工配备大前角(15°~25°)、主偏角 90° 的锋利刀具,此类刀具能明显降低切削力;弹簧供应厂商也需协同监督切削参数,采用 “小切深(0.2~0.8mm)、低进给(0.05~0.2mm/r)、中等转速” 的组合,减少切削热对车床件的影响,避免车床件因热胀冷缩产生变形。 工艺路线的优化对车床件加工至关重要,弹簧生产厂家应将粗精车分阶段进行,粗车时为车床件预留 0.5~2mm 余量,让车床件内部应力充分释放;可建议在精车前对车床件进行时效处理,进一步消除应力。若车床件材料对温度敏感,还可采用液氮冷却工艺,精细控制车床件的热变形。 在结构与材料层面,弹簧供应厂商在设计车床件时,需增加加强筋、凸缘等结构,从根本上提升车床件的刚性;在选择材料时,应优先选用线膨胀系数低的材料(如殷钢),降低车床件因材料特性导致的变形风险。 总之,弹簧生产厂家与弹簧供应厂商需紧密配合,从装夹、刀具、工艺、结构等多个维度发力,保障车床件在加工过程中不发生变形,确保车床件的加工精度与质量。
|
今日辽宁,专业信息资讯
热门关键词:今日辽宁
车床加工薄壁零件时,如何防止工件变形?
来源: 发布时间:2025-06-10
摘要:

频道精选
- 大连高新万达广场 2026 秋季运动时装秀圆满2026-10-05
- 一场球带火一座城!《看球组个局》流量跨界2026-08-21
- 2026年度辽惠保正式上线 参保通道同步开启2026-08-05
- 金杯海狮王CNG:原厂品质,成就可靠运营2026-07-29
- 沈阳金杯亮相东北超,一场赛事背后的品牌表2026-07-16
- ​全国多名“全民质检官”探厂中2026-06-18
- 2026 箬鼎奖揭晓,中之杰位居中国粽子行业2026-06-17
- 618订单高峰怎么跑?金杯吉运E6给城配用户2026-06-17
- 淮安浪里马队徽出圈,一座水城的热血与烟火2026-06-14
- 618备货季,装得下、跑得稳,金杯新快运是2026-06-09
 平安养老险大连分公司发布消费者权益保护 ...
浏览次数:0次
大连高新万达广场 2026 秋季运动时装秀圆满
浏览:0次
一场球带火一座城!《看球组个局》流量跨界浏览:0次
2026年度辽惠保正式上线 参保通道同步开启浏览:0次
金杯海狮王CNG:原厂品质,成就可靠运营浏览:0次
沈阳金杯亮相东北超,一场赛事背后的品牌表浏览:0次
​全国多名“全民质检官”探厂中浏览:0次
2026 箬鼎奖揭晓,中之杰位居中国粽子行业浏览:0次
618订单高峰怎么跑?金杯吉运E6给城配用户浏览:0次
淮安浪里马队徽出圈,一座水城的热血与烟火浏览:0次
Copyright c 2010-2018 http://wvvw.redaiyvw.cn/xinwen/ 今日辽宁 版权所有 欢迎监督举报 如有错误信息 欢迎纠正 